
Mục lục
Một cái nhìn thực tiễn về quá trình các loại nam châm vĩnh cửu, nam châm neodymium, nam châm đất hiếm, nam châm dẻo và nam châm ferrite được chế tạo từ nguyên liệu thô thành các linh kiện hoàn chỉnh.
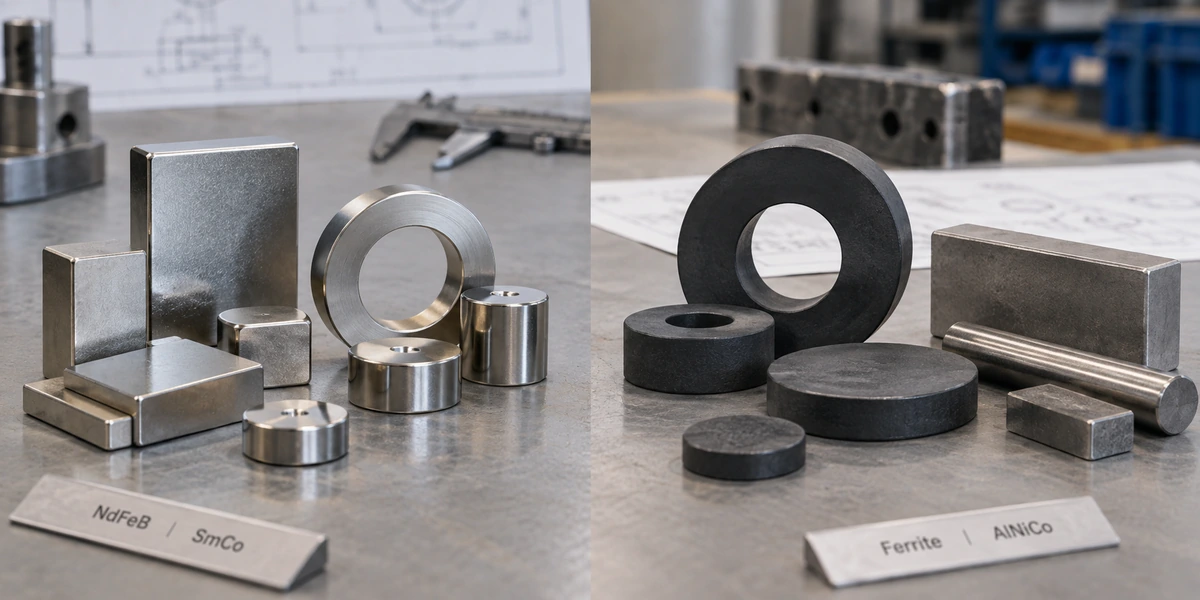
Tôi làm việc với nam châm vĩnh cửu từ giai đoạn phác thảo ban đầu và lựa chọn vật liệu cho đến các công đoạn lấy mẫu, kiểm tra và sản xuất. Câu trả lời ngắn gọn là hầu hết các loại nam châm thương mại đều được làm từ hợp kim kim loại hoặc bột gốm. Vật liệu được nghiền nát hoặc xay mịn, định hình dưới áp lực, nung nóng hoặc liên kết với nhau, gia công hoàn thiện theo kích thước và từ hóa. Nam châm neodymium và ferrite thường trải qua các công đoạn ép và thiêu kết. Nam châm dẻo được cán hoặc đùn cùng với cao su hoặc nhựa. Tất nhiên, nam châm tự nhiên hoàn toàn không được sản xuất trên dây chuyền sản xuất.
Đó là lời giải thích đơn giản. Tuy nhiên, quá trình sản xuất tại nhà máy hiếm khi diễn ra suôn sẻ như vậy.
Một lô sản phẩm có thể đạt tiêu chuẩn về kích thước nhưng lại có từ tính yếu. Một lớp phủ có thể trông hoàn hảo khi xuất xưởng nhưng lại bắt đầu bong tróc sau khi lắp ráp. Chi phí sản xuất một nam châm rất nhỏ có thể cao hơn so với một nam châm lớn hơn vì một nửa lượng vật liệu bị mất đi trong quá trình mài. Đây là những vấn đề sản xuất thông thường, chứ không phải là những sự cố bất thường.
Loại nam châm | Quy trình sản xuất cơ bản | Một vấn đề thường gặp trong sản xuất |
Neodym | Phấn nén và quá trình thiêu kết | Quá trình oxy hóa, bong tróc và hư hỏng lớp phủ |
Samari-coban | Phấn nén và quá trình thiêu kết | Độ giòn và tổn thất do gia công |
Ferrite | Ép và thiêu kết ướt hoặc khô | Co ngót khi nung |
Nam châm dẻo | Ép cán hoặc đùn | Độ dày không đồng đều hoặc độ bám dính kém |
Nam châm dán | Đúc phun hoặc đúc ép | Chi phí chế tạo khuôn mẫu và công suất từ trường thấp hơn |
Nam châm vĩnh cửu được sản xuất như thế nào?
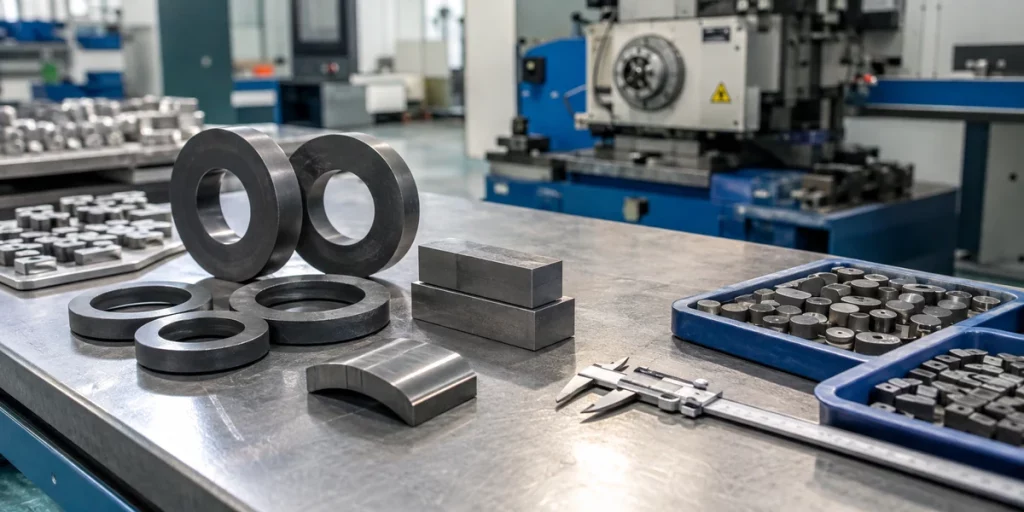
Nam châm vĩnh cửu được làm từ vật liệu vẫn tiếp tục tạo ra từ trường ngay cả khi thiết bị từ hóa đã được tắt. Sắt thông thường có thể trở nên từ tính trong một thời gian ngắn, nhưng nam châm vĩnh cửu thương mại cần có khả năng chống mất từ tính tốt hơn nhiều.
Quy trình sản xuất phụ thuộc vào chất liệu làm nên nam châm.
Đối với nam châm thiêu kết, các nhà sản xuất trước tiên chuẩn bị một loại bột từ tính mịn. Bột này được ép thành hình dạng thô, thường trong khi một từ trường sắp xếp các hạt của nó theo cùng một hướng. Sau đó, khối bột này được đưa vào lò nung. Trong quá trình thiêu kết, các hạt liên kết với nhau và khối bột trở nên đặc chắc.
Nó cũng co lại.
Sự co ngót đó là một trong những lý do khiến nam châm thường không được ép đến kích thước cuối cùng chính xác. Các khuôn mẫu phải tính đến những thay đổi xảy ra trong lò nung, và các bề mặt quan trọng thường được mài sau đó.
Ở giai đoạn này, chi tiết có thể trông giống như một nam châm, nhưng thường vẫn chưa được từ hóa. Quá trình từ hóa thường được thực hiện vào giai đoạn cuối của quy trình sản xuất. Các chi tiết đã được từ hóa hoàn toàn rất khó xử lý: chúng dễ dính chặt vào nhau, thu hút bụi mài và dụng cụ, đồng thời có thể làm hỏng lớp phủ của chính chúng.
Điều này khiến nhiều người mua lần đầu cảm thấy ngạc nhiên. Họ tưởng tượng rằng từ trường hình thành từ từ bên trong lò. Tuy nhiên, tại hầu hết các nhà máy, xung từ hóa cuối cùng chỉ diễn ra trong chốc lát.
Nam châm neodymium được sản xuất như thế nào?
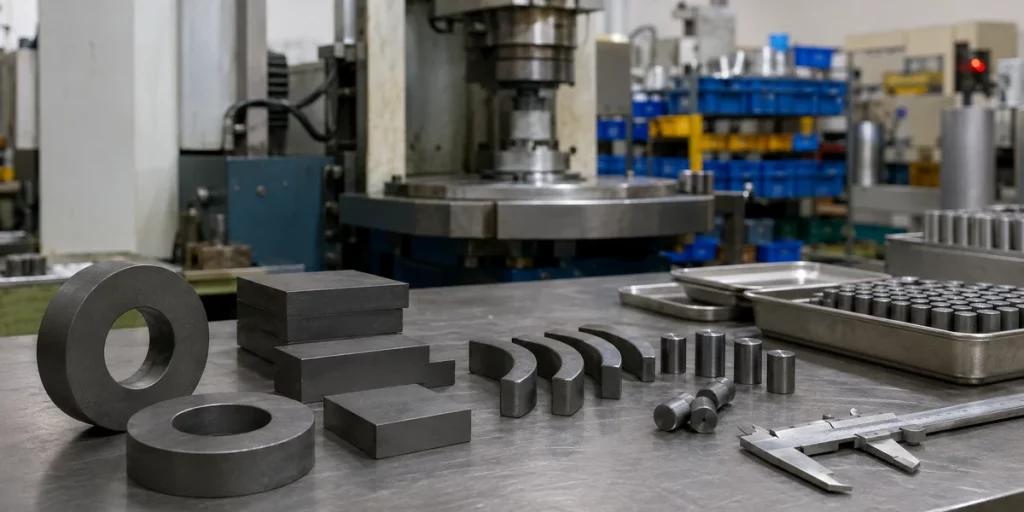
Nam châm neodymium nung kết được chế tạo từ hợp kim gồm neodymium, sắt và bo. Có thể bổ sung các nguyên tố khác vì nam châm được sử dụng bên trong một cảm biến nhỏ hoạt động ở nhiệt độ phòng không phải chịu những điều kiện tương tự như nam châm được lắp đặt gần rôto động cơ nóng.
Các kim loại thô được nấu chảy trong môi trường được kiểm soát và làm nguội thành các mảnh hợp kim. Các mảnh hợp kim này được làm giòn — thường sử dụng phương pháp xử lý bằng hydro — rồi được nghiền thành bột rất mịn.
Loại bột này không phải là vật liệu thích hợp để để lộn xộn. Nó dễ phản ứng với oxy, và việc xử lý không đúng cách sẽ ảnh hưởng đến cả an toàn lẫn hiệu suất từ tính. Do đó, quá trình chuẩn bị bột được tiến hành trong điều kiện được kiểm soát chặt chẽ.
Tiếp theo, bột được nạp vào khuôn và nén lại. Đối với nam châm dị hướng, một từ trường bên ngoài sẽ sắp xếp các hạt theo cùng một hướng trước hoặc trong quá trình nén. Hướng này rất quan trọng. Một khi nam châm đã được thiết kế và nén theo một hướng cụ thể, việc thay đổi hướng từ hóa sau này thường không phải là việc đơn giản.
Chi tiết sau khi ép được gọi là “green compact”. Bạn không nên làm rơi nó. Chi tiết này rất dễ vỡ trước khi nung kết và vẫn khá giòn sau đó, dù là vì những lý do khác nhau.
Sau khi đã được nung kết và xử lý nhiệt, nam châm sẽ được mài đến kích thước hoàn thiện. Các phương pháp như mài kim cương, cắt lát và cắt bằng dây là những phương pháp phổ biến. Trong khi đó, mũi khoan thông thường thì không.
Chúng tôi đã xử lý một thiết kế nam châm vòng nhỏ trông có vẻ vô hại trên bản vẽ. Nam châm này có thành mỏng, yêu cầu độ đồng tâm cao và mép trong sắc nhọn. Các mẫu đầu tiên đã vượt qua kiểm tra kích thước, nhưng một số mẫu đã bị nứt khi khách hàng lắp chúng vào vỏ thép.
Giả định đầu tiên là việc lắp ráp sơ bộ.
Một mẫu vỏ mới đã được chế tạo với độ khít lỏng hơn một chút. Một số nam châm vẫn bị nứt. Sau đó, chúng tôi đã tăng độ dày thành nam châm, nhưng khách hàng muốn giữ nguyên dung sai đồng tâm ban đầu, điều này có nghĩa là chi phí mài gần như không được cải thiện. Phiên bản khả thi chỉ xuất hiện sau khi độ khít, độ dày thành, mép trong và dung sai được xem xét tổng thể.
Chiếc nam châm đó rất nhỏ. Nhưng vấn đề thì không hề nhỏ.
Trong nhiều ứng dụng, nam châm neodymium cũng cần được bảo vệ khỏi sự ăn mòn. Lớp mạ niken-đồng-niken là phương pháp quen thuộc, nhưng sự quen thuộc không đồng nghĩa với tính phù hợp. Có thể xem xét các lớp phủ như epoxy, kẽm, photphat, parylene và các loại khác tùy thuộc vào các yếu tố như độ ẩm, muối, nhiệt độ, khả năng kết dính và các yêu cầu về điện.
Một loại vật liệu từ tính có chất lượng cao hơn cũng không thể khắc phục được lớp phủ không phù hợp.
Nam châm đất hiếm được sản xuất như thế nào?
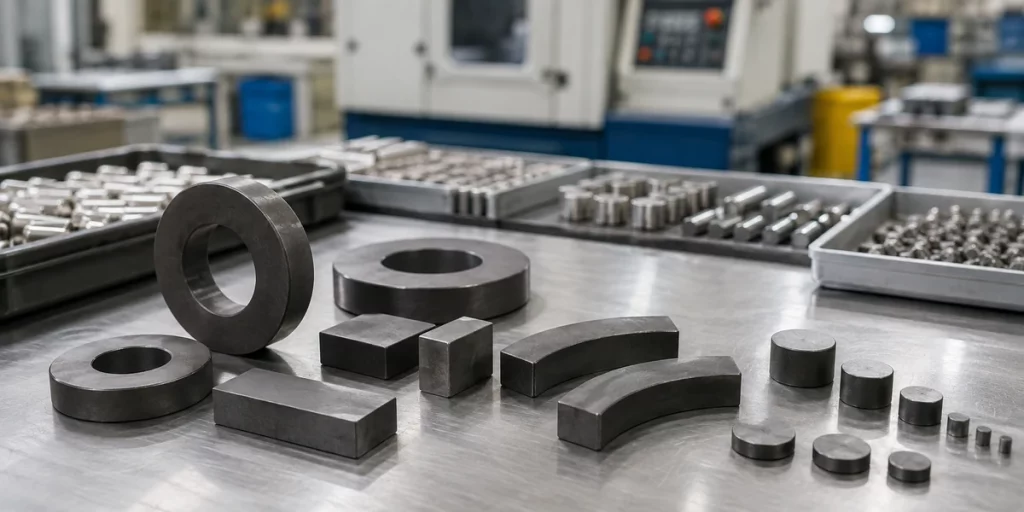
Nam châm neodymium và nam châm samari-coban Cả hai đều được gọi là nam châm đất hiếm. Quy trình sản xuất chung của chúng tương tự nhau: chuẩn bị hợp kim, nghiền thành bột, sắp xếp và nén, nung kết, xử lý nhiệt, rồi mài vật liệu thành phẩm.
Nếu lặp lại từng bước một thì sẽ bỏ qua điểm quan trọng hơn. Chúng được lựa chọn vì những lý do khác nhau.
Neodymium thường mang lại từ lực mạnh hơn trong một không gian nhỏ hơn. Samarium cobalt thường là lựa chọn hợp lý hơn khi nhiệt độ làm việc cao, có nguy cơ bị ăn mòn, hoặc độ ổn định từ tính được coi trọng hơn so với việc đạt được giá trị từ trường bề mặt cao nhất có thể.
Samari-coban là loại vật liệu không dễ gia công. Các phần mỏng và các chi tiết bên trong phức tạp có thể dẫn đến hiệu suất gia công không như mong đợi. Trên lý thuyết, việc tạo ra một hình dạng chi tiết có thể là khả thi. Tuy nhiên, báo giá đôi khi làm giảm sự hào hứng của khách hàng.
Theo kinh nghiệm của chúng tôi, thiết kế nam châm đất hiếm tối ưu thường xuất phát từ việc đơn giản hóa chính nam châm và chuyển một phần độ phức tạp cơ khí sang cụm lắp ráp bằng thép hoặc nhựa.
Nam châm dẻo được sản xuất như thế nào?
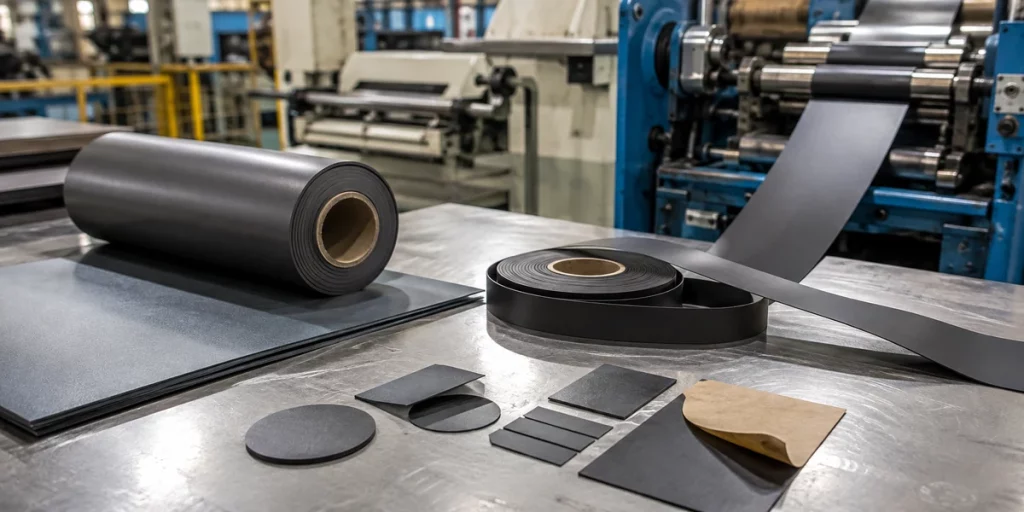
Nam châm dẻo được sản xuất bằng cách trộn bột từ tính với chất kết dính là cao su hoặc nhựa nhiệt dẻo. Hầu hết các loại nam châm này sử dụng bột ferit, mặc dù có thể bổ sung bột đất hiếm khi cần độ bền cao hơn.
The compound passes through rollers to form sheets, or through an extrusion die to produce strips and profiles. Refrigerator gasket magnets are a familiar extrusion example. Promotional magnets and magnetic signs are usually produced from sheets or rolls.
After forming, the material may receive an adhesive layer, printable film, colored surface, or laminate. Those additions sound simple, but they create their own problems. Adhesive that works well on clean indoor steel may fail on powder-coated, oily, curved, or outdoor surfaces.
The sheet is often magnetized in a multipole pattern across one face. This gives it useful holding performance at close contact.
Close contact is the key phrase.
Flexible material is convenient, but it is not a substitute for a sintered neodymium magnet when the design includes a large air gap, heavy load, repeated shock, or strong vibration. We sometimes recommend against it even when it is the easier product for us to supply.
Nam châm ferit được sản xuất như thế nào?
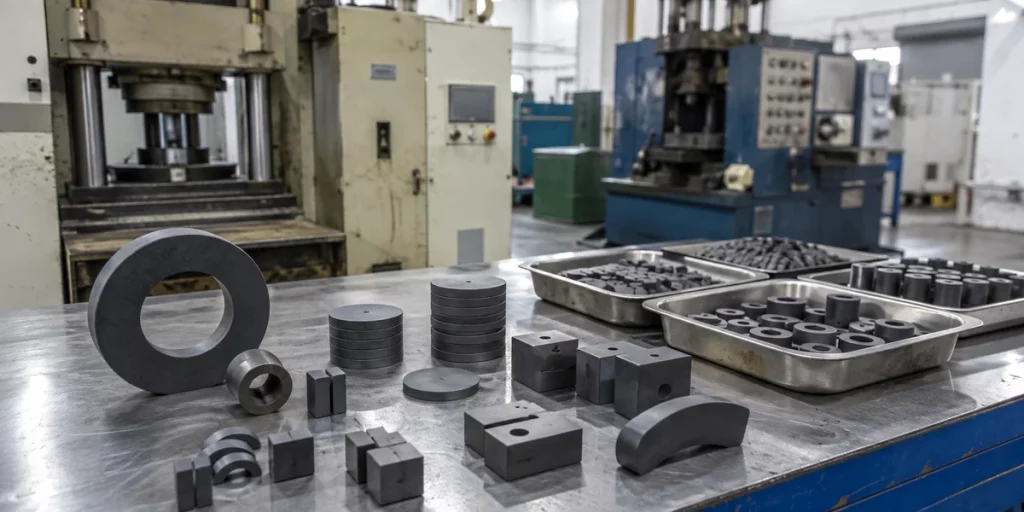
Nam châm Ferrite begin mainly with iron oxide and strontium carbonate. The materials are mixed and calcined so that the required ferrite phase can form. After that, the calcined material is crushed and milled into powder.
Some ferrite magnets are dry pressed. Others are wet pressed from a slurry while a magnetic field aligns the particles. Wet pressing is slower and less tidy, but it can produce better alignment and magnetic performance.
The pressed pieces are fired at high temperature. They shrink in the kiln and come out hard, ceramic-like, and brittle. Critical faces are ground because normal machining methods are not especially useful on sintered ferrite.
Ferrite does not normally require the corrosion-resistant coating used on neodymium. It is also relatively economical. That is why it remains common in speakers, motors, separators, magnetic catches, toys, and outdoor products.
It is weaker than neodymium by volume, so it usually needs more space.
That is not always a serious problem. A large ferrite ring in a speaker may be a better commercial decision than a smaller neodymium design. The finished product, not the magnet catalogue, should decide.
How Are Magnets Made in Nature?
Natural magnets form without powder mills, presses, furnaces, or magnetizing fixtures.
Lodestone is naturally magnetized magnetite. Iron-rich rock can acquire and retain magnetism while cooling in Earth’s magnetic field. Strong local fields associated with lightning may also magnetize suitable minerals.
Natural magnets were important in the history of navigation and the development of the compass. They are not consistent enough in strength, composition, or shape for normal industrial production.
Nature does not issue inspection reports.
How Are Magnets Made in Factories?
A factory flow chart often looks straightforward:
Material preparation → Forming → Heat treatment or curing → Machining → Coating → Magnetization → Inspection
The trouble usually appears between the boxes.
A grinding operation leaves chipped corners. A magnetizing fixture produces the right number of poles but places them a few degrees away from the required position. Coating builds up inside a tight assembly gap. A pull-force test is performed on a thick polished steel plate, while the customer’s actual product uses thin painted sheet metal.
Both test results may be correct. They are simply not comparable.
Before custom production, these are more useful than a drawing showing dimensions alone:
Information from the Buyer | Why the Factory Needs It |
Magnetization direction | Determines pressing and magnetizing setup |
Working temperature | Affects material-grade selection |
Mating steel and air gap | Changes the usable holding force |
Coating environment | Helps prevent corrosion or bonding failure |
Assembly method | Reveals cracking and chipping risks |
Required test method | Avoids disagreement after delivery |
Polarity deserves special attention. A sample can have a perfect surface, correct coating, and acceptable magnetic strength, yet still be useless because its north and south poles are arranged incorrectly.
We have seen that mistake reach the assembly stage. At that point, explanations are not worth much. The pieces have to be remagnetized—when the design allows it—or replaced.
So, how are magnets made? Through controlled materials, pressing or molding, heat, finishing, magnetization, and testing. But those steps alone do not guarantee a good product. The factory also needs to understand what the magnet is supposed to do after it leaves the inspection table.
A high-grade neodymium magnet used with the wrong steel, wrong air gap, or wrong pole direction can perform badly. A basic ferrite magnet in a sensible design may work for years.
Manufacturing matters. The decisions made before manufacturing matter just as much.
 Vietnamese
 English
 Spanish
 French
 Italian
 Portuguese
 Arabic
 Turkish
 Chinese
 Thai
 Japanese
 Korean